
Nachricht
Heim / Nachricht / Branchennachrichten / Ökologischer Kleber: Ein praktischer Leitfaden für umweltfreundliche Klebstoffe für industrielle Verklebungen
 Suchen
 +86 178 5710 2305


Wenn Sie in der Möbel-, Holztüren-, Paneel- oder Automobil-Innenraumfertigung arbeiten, ist Ihnen der Begriff „ökologischer Kleber“ in diesem Jahr wahrscheinlich mehr als einmal auf den Schreibtisch gefallen – auf einem Kundenspezifikationsblatt, in einer Ausschreibungsunterlage oder in einer internen Diskussion nach einer weiteren Beschwerderunde über Lösungsmitteldämpfe am Band.
Die gute Nachricht ist, dass ökologische Klebstoffe kein Kompromiss mehr sind. Bei vielen Klebearbeiten sind sie mit den lösungsmittelbasierten Produkten, die sie ersetzen, vergleichbar und erzeugen gleichzeitig weit weniger Geruch, weitaus weniger flüchtige organische Verbindungen (VOCs) und einen viel angenehmeren Arbeitsplatz. Die weniger bequeme Nachricht ist, dass „umweltfreundlich“ eine weit gefasste Bezeichnung ist. Zwei Klebstoffe können es tragen und verhalten sich unter Ihrer Presse dennoch völlig unterschiedlich.
Dieser Leitfaden behandelt was ökologischer Kleber Tatsächlich handelt es sich dabei um die drei Familien, denen Sie in der industriellen Produktion am ehesten begegnen werden, wie Sie diese auf Ihr Substrat und Ihren Prozess abstimmen und wo sich die praktischen Fallstricke verbergen.
Ein ökologischer Klebstoff ist so konzipiert, dass er während seiner gesamten Lebensdauer – Rohstoffe, Anwendung, Aushärtung, Abfall und Entsorgung – seine Auswirkungen auf die Umwelt und die Gesundheit verringert, ohne die Klebeleistung zu beeinträchtigen. Hersteller signalisieren dies auf einige erkennbare Weise:
Eine Klarstellung lohnt sich frühzeitig, denn sie kommt in fast jedem technischen Gespräch zur Sprache: Ökologisch bedeutet nicht „leichte Beanspruchung“. Ein wasserbasierter PVC-Vakuumformklebstoff muss noch eine Membranpresse, eine erhitzte Folie und jahrelangen Einsatz in Küchenschränken überstehen. Ein feuchtigkeitshärtender PUR-Kantenklebeklebstoff muss Feuchtigkeit, Hitze und täglichen Stößen standhalten. Die Chemie ist anders; Der Leistungsstandard ist es nicht.
Wenn Sie die Formulierungsseite interessiert, haben wir eine Erklärung in einfacher Sprache verfasst wie ökologischer Kleber hergestellt wird , von der Rohstoffauswahl bis zur Art und Weise, wie eine wasserbasierte Polymerdispersion aufgebaut wird.
Bei wasserbasierten (wasserbasierten) Klebstoffen werden Polymerpartikel in Wasser dispergiert und nicht in Lösungsmittel gelöst. Sie werden kalt aufgetragen und verbinden sich, sobald das Wasser verdrängt wurde, normalerweise durch eine Kombination aus offener Zeit, Presszeit, Hitze und Luftbewegung. In der Holzbearbeitung dominieren sie das PVC-Vakuumformen, die Flachkaschierung auf MDF, die Profilummantelung und die Gipskartonkaschierung.
PUR-Schmelzklebstoffe (Polyurethan-reaktiv) bestehen zu 100 % aus Feststoffen. Sie werden geschmolzen aufgetragen und vernetzen dann mit der Umgebungsfeuchtigkeit, um eine duroplastische Verbindung zu bilden, die nicht wieder schmilzt. Aus diesem Grund sind sie eine beliebte Wahl für Kantenanleimungen, Flachlaminierungen und Verpackungen, bei denen es auf Hitze- und Feuchtigkeitsbeständigkeit ankommt. Der Nachteil besteht darin, dass die endgültige Aushärtung Zeit braucht und eine kleine Menge Feuchtigkeit benötigt.
EVA-Schmelzklebstoffe (Ethylen-Vinylacetat) sind thermoplastisch: bei Raumtemperatur fest, beim Auftragen geschmolzen und durch Hitze wieder erweichbar. Sie härten in Sekundenschnelle aus, erfordern keinen Trockentunnel und bleiben das Arbeitstier beim Kantenanleimen, Furnier- und CPL-Ummanteln sowie bei der allgemeinen Möbelmontage. Sie sind nicht die richtige Lösung für dauerhafte Hitze oder strukturelle Belastungen, aber auf einer Hochgeschwindigkeitsstrecke sind sie kaum zu schlagen.
| Familie | Wie es bindet | Typische Jobs | Hauptstärken | Was Sie sehen sollten |
|---|---|---|---|---|
| Auf Wasserbasis | Wasser verdunstet, dann entsteht unter Hitze und Druck die Bindung | PVC-Vakuumformen, MDF-Laminierung, Profilummantelung, Gipskartonplatten | Sehr wenig VOC und Geruch; gute Hitzebeständigkeit nach vollständiger Trocknung; nicht brennbar | Benötigt Trocknungs- und Presskapazität; Einige Untergründe sind wasserempfindlich |
| PUR-Schmelzklebstoff | Geschmolzener Auftrag, anschließende Vernetzung mit Umgebungsfeuchtigkeit | Kantenanleimen, Flachlaminieren, Umwickeln, Paneel- und Türmontage | Robust und langlebig; beständig gegen Hitze, Feuchtigkeit und Alterung; dünne Klebespuren | Benötigt Feuchtigkeit und Zeit für die vollständige Aushärtung; strengere Gerätepflege |
| EVA-Schmelzklebstoff | Härtet beim Abkühlen physikalisch aus; kann wieder schmelzen | Kantenanleimen, Furnier- und CPL-Ummantelung, Möbelmontage | Wird in Sekunden eingestellt; einfache, energiesparende Geräte; einfach zu laufen | Geringere Hitzebeständigkeit; Nicht für nasse oder schwere Strukturarbeiten geeignet |
Vakuumformen und Membranpressen sind die klassischen wasserbasierten Anwendungen. Die Folie wird erhitzt, über die geformte Tür gezogen und gehalten, während der Klebstoff seine Verbindung entwickelt. Da sich der Klebstoff unter einer Dekorfolie befindet, die hochglänzend, matt oder eine Soft-Touch-Haut sein kann, sind Partikel, Blasen oder Durchdringungsspuren sofort sichtbar. Aus diesem Grund werden die Formulierungen auf spezifische Oberflächen abgestimmt und nicht als ein Universalprodukt verkauft.
 LM501W Wasserbasierter PVC-Vakuum-Tiefziehklebstoff für Schränke Auf Wasserbasis adhesive for bonding PVC film to MDF in non-painted cabinets, cabinet doors and computer desks, with anti-penetration and edge-sealing properties. Produkt anzeigen →
Die flächige Laminierung auf MDF, Holzwerkstoffplatten und Gipskartonplatten stellt unterschiedliche Anforderungen an einen Klebstoff: gleichmäßige Verteilung, kein Durchdringen dünner Dekorfolien und ausreichende Hitzebeständigkeit, um die nachfolgende Bearbeitung zu überstehen. Wasserbasierte Systeme verarbeiten PVC-, PET- und Papierbeschichtungen gut, sofern die Pressparameter auf die Folie und nicht nur auf den Kleber eingestellt sind.
Durch das Kantenanleimen mit einem reaktiven PUR-Schmelzklebstoff entsteht eine Verbindung, die in einem warmen Raum nicht kriecht und sich in einem feuchten Badezimmer nicht auflöst. Im Gegensatz dazu eignet sich zum Umwickeln häufig ein schneller EVA-Schmelzklebstoff, der aushärtet, bevor das Profil die nächste Station erreicht. Holztüren liegen irgendwo dazwischen: Furnier und CPL-Beschichtung belohnen eine schnelle Klebrigkeit, während Laminierung und Montage eine langsamere, stärkere Verbindung belohnen.
 LM6019 Reaktiver PUR-Kantenschmelzklebstoff Feuchtigkeitshärtender PUR-Schmelzklebstoff für PVC-Kanten, Holzkaschierung und -ummantelung, mit hoher Hitze- und Wasserbeständigkeit und ausgezeichneter Anfangsfestigkeit. Produkt anzeigen →
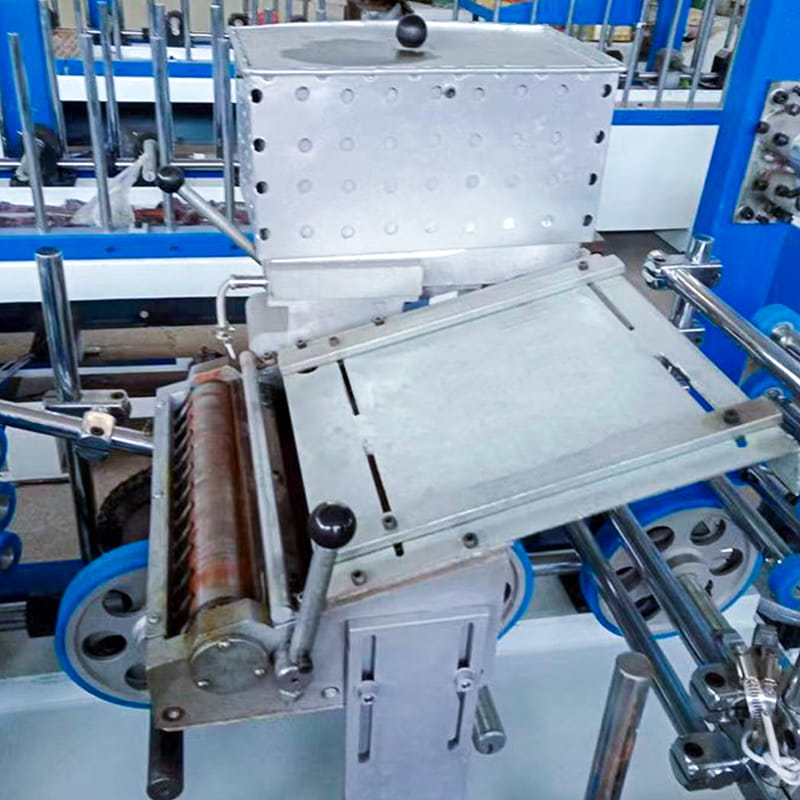 LM8705 EVA-Schmelzklebstoff für Furnier- und CPL-Ummantelung EVA-Wickelklebstoff für Furnier-, CPL- und Papierkaschierung auf MDF, Spanplatten und Massivholz, geeignet für Verpackungsmaschinen mit hoher Klebekraft. Produkt anzeigen →
Eine Umstellung ist nicht nur ein Chemietausch; Es verändert auch, was rund um die Presse passiert. Die folgende Tabelle fasst die Unterschiede zusammen, die unseren Kunden in den ersten Wochen nach der Umstellung am meisten auffallen.
| Aspekt | Klebstoff auf Lösungsmittelbasis | Ökologische Alternative |
|---|---|---|
| VOC und Geruch | Spürbare Lösungsmittelfreisetzung; Normalerweise sind Absaugung und PSA erforderlich | Minimale oder keine Lösungsmittelabgabe; wesentlich geringerer Lüftungsbedarf |
| Aushärten | Das Lösungsmittel muss verdampft und sicher abgesaugt werden | Wasser verdunstet unter kontrollierter Hitze oder ein Schmelzklebstoff erstarrt und härtet ohne Lösungsmittel aus |
| Lager- und Brandgefahr | Für brennbare Lösungsmittel gelten besondere Vorschriften für Lagerung und Transport | Auf Wasserbasis products and hot melts are generally non-flammable or far less flammable |
| Haltbarkeit der Bindung | Bewährt, reagiert jedoch bei unzureichender Trocknung empfindlich auf Lösungsmittelretention | Vergleichbar oder besser, wenn das Prozessfenster eingehalten wird |
| Linienwechsel | Normalerweise keine | Neue Trocknungs- oder Presseneinstellungen, überarbeitete Leimmenge, manchmal Geräteanpassungen |
| Regulierungsrichtung | In vielen Märkten zunehmend eingeschränkt | Im Einklang mit den strengeren VOC- und Raumluftqualitätsanforderungen |
Bei der richtigen Wahl kommt es darauf an, dass vier Dinge aufeinander abgestimmt sind: die beiden zu verbindenden Oberflächen, die Maschine, die sie verbindet, die Bedingungen, denen das fertige Teil ausgesetzt sein wird, und die Regeln, denen es genügen muss. Eine einfache Sequenz funktioniert für fast jedes Projekt:
Es hilft auch zu verstehen, wo sich ökologische Formulierungen wirklich von den älteren Produkten unterscheiden, die sie ersetzen, was wir in diesem Vergleich dargelegt haben umweltfreundlicher Kleber und normaler Kleber .
Drei Kräfte treiben den Wandel gleichzeitig voran. Die Vorschriften zu Lösungsmittelemissionen und zur Luftqualität in Innenräumen werden immer strenger, und Käufer verlangen zunehmend eine Dokumentation, bevor sie eine Bestellung aufgeben. Die Arbeiter selbst sind weniger bereit, Schichten neben einem offenen Leimbecken in einer schlecht belüfteten Halle zu verbringen. Und Endkunden haben gelernt, nachzufragen, was sich in den Möbeln, der Tür oder der Autoverkleidung befindet, die sie kaufen.
Nichts davon bedeutet, dass jeder Job über Nacht wechseln sollte. Das bedeutet, dass es jetzt darum geht, welche Zeile zuerst konvertiert werden soll und wie man sie konvertiert, ohne dass die Ausgabe verloren geht.
Wir stellen seit 1997 Klebstoffe in einem Werk am Ufer des Fuchun-Flusses in Tonglu, Hangzhou, her. Im Laufe der Zeit ist die Produktpalette von allgemeinen Klebstoffen für die Holzbearbeitung zu wasserbasierten PVC-Vakuumform- und Laminiersystemen, PUR- und EVA-Schmelzklebstoffen sowie Klebstoffen für Automobilinnenteile und andere industrielle Anwendungen gewachsen. Wir verfügen über ein eigenes Labor und ein eigenes Entwicklungsteam, was bedeutet, dass eine Verbindungsfrage normalerweise mit einer Diskussion über die Formulierung und nicht mit einer Katalogseite endet.
Das ist am Anfang eines Projekts am wichtigsten, wenn das Substrat neu ist, die Folie unbekannt ist oder sich die Presse anders verhält als die letzte. Dies ist auch nach dem Test wichtig, wenn die Parameter auf einer zweiten Linie in einer zweiten Fabrik reproduziert werden müssen.
Wenn Sie einen umweltfreundlichen Klebstoff für eine Schrank-, Tür-, Paneel-, Verpackungs- oder Automobilinnenanwendung evaluieren, senden Sie uns die Details Ihres Substratpaars, Ihrer Ausrüstung und Ihrer Servicebedingungen. In den meisten Fällen können wir eine Ausgangsformulierung und eine Probe zum Testen vorschlagen und Ihnen ehrlich sagen, ob eine andere Chemie die Aufgabe besser erfüllt. Dieses Gespräch kostet Sie nichts und erspart Ihnen in der Regel viel Versuch und Irrtum.


Copyright © Hangzhou Yihe New Materials Co., Ltd. Rechte vorbehalten.
Umweltfreundliche Kleberlieferanten


